lunes, 10 de junio de 2013

SOLDADURA POR RESISTENCIA PRIMER ANÁLISIS

SOLDADURA POR RESISTENCIA PRIMER ANÁLISIS


El principio del funcionamiento de este proceso consiste en hacer pasar una corriente eléctrica de gran intensidad a través de los metales que se van a unir, como en la unión de los mismos la resistencia es mayor que en sus cuerpos se generará el aumento de temperatura, aprovechando esta energía y con un poco de presión se logra la unión. La corriente eléctrica pasa por un transformador en el que se reduce el voltaje de 120 o 240 a 4 o 12 V, y se eleva el amperaje considerablemente para aumentar la temperatura. La soldadura por resistencia es aplicable a casi todos los metales, excepto el estaño, zinc y plomo.

En los procesos de soldadura por resistencia se incluyen los de:
soldadura por puntos
soldadura por resaltes
soldadura por costura
soldadura a tope

En la soldadura por puntos la corriente eléctrica pasa por dos electrodos con punta, debido a la resistencia del material a unir se logra el calentamiento y con la aplica de presión sobre las piezas se genera un punto de soldadura. La máquinas soldadoras de puntos pueden ser fijas o móviles o bién estar acopladas a un robot o brazo mecánico.

Diagrama de una máquina soldadora por puntos


La soldadura por resaltes es un proceso similar al de puntos, sólo que en esta se producen varios puntos a la vez en cada ocasión que se genera el proceso. Los puntos están determinados por la posición de un conjunto de puntas que hacen contacto al mismo tiempo. Este tipo de soldadura se puede observar en la fabricación de malla lac.

Soldadura con resaltes


La soldadura por costura consiste en el enlace continuo de dos piezas de lámina traslapadas. La unión se produce por el calentamiento obtenido por la resistencia al paso de la corriente y la presión constante que se ejerce por dos electrodos circulares. Este proceso de soldadura es continuo.

Tipos de soldadura


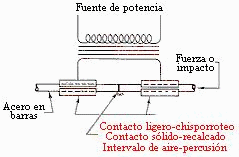
La soldadura a tope consiste en la unión de dos piezas con la misma sección, éstas se presionan cuando está pasando por ellas la corriente eléctrica, con lo que se genera calor en la superficie de contacto. Con la temperatura generada y la presión entre las dos piezas se logra la unión.


SOLDADURA CON GAS PRIMER ANÁLISIS

SOLDADURA CON GAS PRIMER ANÁLISIS

Este proceso incluye a todas las soldaduras que emplean un gas combustible para generar la energía que es necesaria para fundir el material de aporte. Los combustibles más utilizados son el metano, acetileno y el hidrógeno, los que al combinarse con el oxígeno como comburente generan las soldaduras autógena y oxhídrica.

La soldadura oxhídrica es producto de la combinación del oxígeno y el hidrógeno en un soplete. El hidrógeno se obtiene de la electrólisis del agua y la temperatura que se genera en este proceso es entre 1500 y 2000°C.


La soldadura autógena se logra al combinar al acetileno y al oxígeno en un soplete. Se conoce como autógena porque con la combinación del combustible y el comburente se tiene autonomía para ser manejada en diferentes medios. El acetileno se produce al dejar caer terrones de carburo de calcio en agua, en donde el precipitado es cal apagada y los gases acetileno. Uno de los mayores problemas del acetileno es que no se puede almacenar a presión por lo que este gas se puede obtener por medio de generadores de acetileno o bien en cilindros los que para soportar un poco la presión 1.7 MPa, se les agrega acetona.


En los sopletes de la soldadura autógena se pueden obtener tres tipos de flama las que son reductora, neutral y oxidante. De las tres la neutral es la de mayor aplicación. Esta flama, está balanceada en la cantidad de acetileno y oxígeno que utiliza. La temperatura en su cono luminoso es de 3500°C, en el cono envolvente alcanza 2100°C y en la punta extrema llga a 1275°C.

En la flama reductora o carburizante hay exceso de acetileno lo que genera que entre el cono luminoso y el envolvente exista un cono color blanco cuya longitud esta definida por el exceso de acetileno. Esta flama se utiliza para la soldadura de monel, níquel, ciertas aleaciones de acero y muchos de los materiales no ferrosos.

La flama oxidante tiene la misma apariencia que la neutral excepto que el cono luminoso es más corto y el cono envolvente tiene más color, Esta flama se utiliza para la soldadura por fusión del latón y bronce. Una de las derivaciones de este tipo de flama es la que se utiliza en los sopletes de corte en los que la oxidación súbita genera el corte de los metales. En los sopletes de corte se tiene una serie de flamas pequeñas alrededor de un orificio central, por el que sale un flujo considerable de oxígeno puro que es el que corta el metal.

En algunas ocasiones en la soldadura autógena se utiliza aire como comburente, lo que genera que la temperatura de esta flama sea menor en un 20% que la que usa oxígeno, por lo que su uso es limitado a la unión sólo de algunos metales como el plomo. En este tipo de soldadura el soplete es conocido como mechero Bunsen.

En los procesos de soldadura con gas se pueden incluir aquellos en los que se calientan las piezas a unir y posteriormente, sin metal de aporte, se presionan con la suficiente fuerza para que se genere la unión.

SOLDADURA POR FORJA PRIMER ANÁLISIS

SOLDADURA POR FORJA PRIMER ANÁLISIS  

Es el proceso de soldadura más antiguo. El proceso consiste en el calentamiento de las piezas a unir en una fragua hasta su estado plástico y posteriormente por medio de presión o golpeteo se logra la unión de las piezas. 


En este procedimiento no se utiliza metal de aporte y la limitación del proceso es que sólo se puede aplicar en piezas pequeñas y en forma de lámina. La unión se hace del centro de las piezas hacia afuera y debe evitarse a como de lugar la oxidación, para esto se utilizan aceites gruesos con un fundente  por lo regular se utiliza bórax combinado con sal de amonio.
La clasificación de los procesos de soldadura mencionados hasta ahora, es la más sencilla y general, a continuación se hace una descripción de los procesos de soldadura más utilizados en los procesos industriales.

INTOXICACIÓN POR SOLDADURA


La soldadura se utiliza para conectar alambres eléctricos u otras partes metálicas. La intoxicación con soldadura ocurre cuando alguien la ingiere en grandes cantidades. La soldadura también puede causar quemaduras en la piel.

Esto es sólo para fines de información y no para usarse en el tratamiento o manejo de una exposición tóxica real. Si usted sufre una exposición, debe llamar al número local de emergencias (tal como 911 en los Estados Unidos) o al Centro Nacional de Toxicología (National Poison Control Center) a la línea 1-800-222-1222.

Elemento tóxico:
Antimonio
Bismuto
Cadmio
Cobre
Etilenglicol
Plomo
Ácidos suaves
Plata
Estaño
Zinc
Dónde se encuentra
Soldadura

Nota: es posible que esta lista no incluya todas las fuentes de soldadura.
Síntomas

Síntomas en caso de plomo:
  • Vejiga y riñones
           daño renal
  • Ojos, oídos, nariz, boca y garganta
           sabor metálico
           problemas de visión
           ojos amarillos (ictericia)
           Gastrointestinales
           dolor abdominal
           estreñimiento
           diarrea
           sed excesiva
           inapetencia
           vómitos
            pérdida de peso

  • Corazón y sangre
            desmayo
            convulsiones
            hipotensión
            hipertensión

  • Músculos y articulaciones
            parálisis
            dolores musculares
            fatiga
            debilidad
            dolor articular
  • Sistema nervioso
            coma
            confusión
            excitabilidad
            alucinaciones
            dolor de cabeza
            irritabilidad
            apatía para realizar cualquier actividad
            dificultad para dormir
            temblores
            fasciculaciones
            movimientos descoordinados
            Piel
            piel pálida
            piel amarilla

  • Síntomas en caso de cloruro de zinc y estaño:
            Vejiga y riñones
             disminución del gasto urinario
             ausencia de gasto urinario
            Ojos, oídos, nariz y garganta
             quemaduras en boca y garganta
             ojos amarillos (ictericia)
            Gastrointestinales
             diarrea
             vómitos
             Piel
             piel amarilla

  • Síntomas en caso de etilenglicol:
              Trastornos en el equilibrio ácido de la sangre que pueden conducir a insuficiencia              multiorgánica
              Insuficiencia renal

  • Síntomas en caso de cadmio:
              Insuficiencia renal
             Disminución de la función cerebral o la inteligencia
             Disminución de la función pulmonar
             Ablandamiento de los huesos e insuficiencia renal (enfermedad de Itai itai)

  • Síntomas en caso de bismuto:
             Diarrea
              Irritación de los ojos
             Gingivitis
             Daño renal
 Sabor metálico
Irritación de la piel

Síntomas en caso de plata:
Coloración grisácea y negra de la piel y las membranas mucosas (argiria)
Depósitos de plata en los ojos (argirosis)

Síntomas en caso de antimonio:
Quemaduras químicas
Depresión
Mareo
Eccema
Dolor de cabeza
Irritación de las membranas mucosas
Problemas estomacales

Síntomas en caso de cobre:
Fiebre
Cuidados en el hogar

Busque ayuda médica inmediata y NO le provoque el vómito a la persona, a menos que así lo indique el Centro de Toxicología o un profesional de la salud.

Si el químico entró en contacto con la piel o los ojos, enjuague con abundante agua durante al menos 15 minutos.

Si la persona ingirió el químico, suminístrele agua inmediatamente, a menos que el médico haya dado otras instrucciones. No suministre agua si el paciente está presentando síntomas que dificultan la deglución, tales como vómitos, convulsiones o disminución de la lucidez mental.
Antes de llamar a emergencias

Determine la siguiente información:
Edad, peso y estado del paciente
Nombre del producto (con sus ingredientes y concentración, si se conocen)
Hora en que fue ingerido
Cantidad ingerida
Centro de Toxicología

Se puede llamar al Centro Nacional de Toxicología (National Poison Control Center) al 1-800-222-1222 desde cualquier parte de los Estados Unidos. Esta línea gratuita nacional le permitirá hablar con expertos en intoxicaciones, quienes le darán instrucciones adicionales.

Se trata de un servicio gratuito y confidencial. Todos los centros de toxicología locales en los Estados Unidos utilizan este número. Usted debe llamar si tiene cualquier inquietud acerca de las intoxicaciones o la manera de prevenirlas. No tiene que ser necesariamente una emergencia; puede llamar por cualquier razón, las 24 horas del día, los 7 días de la semana.

Ver: Número de emergencia del Centro de Toxicología
Lo que se puede esperar en la sala de urgencias

El médico medirá y vigilará los signos vitales, incluyendo la temperatura, el pulso, la frecuencia respiratoria y la presión arterial. Los síntomas se tratarán en la forma apropiada. Usted puede recibir:
Carbón activado
Tubo de respiración
Broncoscopia (colocación de una cámara a través de la garganta para observar las quemaduras en las vías respiratorias y en los pulmones)
Diálisis
Endoscopia: colocación de una cámara a través de la garganta para observar las quemaduras en el esófago y el estómago
Líquidos por vía intravenosa (IV)
Medicamento (antídoto) para neutralizar el efecto del tóxico
Oxígeno
Extirpación quirúrgica de la piel quemada (desbridamiento cutáneo)
Sonda a través de la nariz hasta el estómago para vaciar este último (lavado gástrico)
Lavado de la piel (irrigación), quizá con intervalos de pocas horas durante varios días
Pronóstico

Su pronóstico depende de la cantidad de tóxico ingerido y de la prontitud con que se reciba el tratamiento. Cuanto más rápido reciba ayuda médica, mayor será la probabilidad de recuperación.

El desenlace clínico depende del tipo de tóxico ingerido:
El etilenglicol es extremadamente tóxico.
La recuperación completa de una intoxicación con plomo tarda un año o más y puede causar daño cerebral permanente.
Si la cantidad de zinc o estaño ingerida es baja, la recuperación debe ocurrir en aproximadamente 6 horas.
Los cambios de color de la piel debido a la intoxicación con plata son permanentes.
La intoxicación prolongada con antimonio y cadmio puede llevar a cáncer pulmonar.
La recuperación de una intoxicación con ácido depende de la cantidad de tejido que haya resultado dañado.
Referencias

Jacobsen D, Hovda KE. Methanol, ethylene glycol, and other toxic alcohols. In: Shannon MW, Borron SW, Burns MJ, eds. Haddad and Winchester's Clinical Management of Poisoning and Drug Overdose. 4th ed. Philadelphia, Pa: Saunders Elsevier; 2007:chap 32.

Hall AH, Shannon MW. Other heavy metals. In: Shannon MW, Borron SW, Burns MJ, eds. Haddad and Winchester's Clinical Management of Poisoning and Drug Overdose. 4th ed. Philadelphia, Pa: Saunders Elsevier; 2007:chap 75.

SOLDADURA FUERTE PRIMER ANÁLISIS

 SOLDADURA FUERTE PRIMER ANÁLISIS 


En esta soldadura se aplica también metal de aporte en estado líquido, pero este metal, por lo regular no ferroso, tiene su punto de fusión superior a los 430 ºC y menor que la temperatura de fusión del metal base. Por lo regular se requiere de fundentes especiales para remover los óxidos de las superficies a unir y aumentar la fluidez al metal de aporte. Algunos de los metales de aporte son aleaciones de cobre, aluminio o plata. A continuación se presentan algunos de los más utilizados para las soldaduras denominadas como fuertes:


Cobre. Su punto de fusión es de 1083ºC.
Bronces y latones con punto de fusión entre los 870 y 1100ºC.

Aleaciones de plata con temperaturas de fusión entre 630 y 845ºC.

Aleaciones de aluminio con temperatura de fusión entre 570 y 640ºC

La soldadura dura se puede clasificar por la forma en la que se aplica el metal de aporte.


A continuación se describen algunos de estos métodos:

Inmersión. El metal de aporte previamente fundido se introduce entre las dos piezas que se van a unir, cuando este se solidifica las piezas quedan unidas.

Horno. El metal de aporte en estado sólido, se pone entre las piezas a unir, estas son calentadas en un horno de gas o eléctrico, para que con la temperatura se derrita al metal de aporte y se genere la unión al enfriarse.

Soplete. El calor se aplica con un soplete de manera local en las partes del metal a unir, el metal de aporte en forma de alambre se derrite en la junta. Los sopletes pueden funcionar con los siguientes comburentes: aire inyectado a presión (soplete de plomero), aire de la atmósfera (mechero Bunsen), oxígeno o aire almacenado a presión en un tanque. Los combustibles pueden ser: alcohol, gasolina blanca, metano, propano-butano, hidrógeno o acetileno.

Electricidad. La temperatura de las partes a unir y del metal de aporte se puede lograr por medio de resistencia a la corriente, por inducción o por arco, en los tres métodos el calentamiento se da por el paso de la corriente entre las piezas metálicas a unir.


SOLDADURA BLANDA PRIMER ANÁLISIS


SOLDADURA BLANDA PRIMER ANÁLISIS 

Es la unión de dos piezas de metal por medio de otro metal llamado de aporte, éste se aplica entre ellas en estado líquido. La temperatura de fusión de estos metales no es superior a los 430ºC. En este proceso se produce una aleación entre los metales y con ello se logra una adherencia que genera la unión. En los metales de aporte por lo regular se utilizan aleaciones de plomo y estaño los que funden entre los 180 y 370ºC.


Este tipo de soldadura es utilizado para la unión de piezas que no estarán sometidas a grandes cargas o fuerzas. Una de sus principales aplicaciones es la unión de elementos a circuitos eléctricos. Por lo regular el metal de aporte se funde por medio de un cautín y fluye por capilaridad.


sábado, 8 de junio de 2013

DICCIONARIO DEL SOLDADOR PRIMERA ENTREGA

DICCIONARIO DEL SOLDADOR TERMINO Y DEFINICIÓN DEL VOCABULARIO 
  • Abertura De Raíz :    Punto donde debe ocurrir la fusión entre el metal de la soldadura y los cordones adyacentes de soldadura. La abertura de raíz proporciona acceso a la raíz de la soldadura.
  • AWS:    Sociedad Estadounidense de Soldadura. Organización profesional que apoya a la industria de soldadura y promueve la soldadura y los procesos relacionados.
  • Borde De La Soldadura:     Punto en el que la cara de la soldadura y el metal base se encuentran. Los bordes de soldadura pueden experimentar rajaduras y cortes.
  • Calibre De Fileteado:    Dispositivo que determina si una soldadura de fileteado se encuentra dentro de las tolerancias especificadas. Un calibre de fileteado es un tipo específico de calibre de soldadura.
  • Calibres De Soldadura:    Dispositivo que determina si una soldadura se encuentra dentro de las tolerancias especificadas. Algunos calibres de soldadura están diseñados para tipos específicos de soldadura como el calibre para soldadura de fileteado.
  • Cóncavas:    Curvatura hacia adentro como dentro de un tazón.
  • Concavidad Excesiva Distancia desde la cara de la soldadura perpendicular a una línea que une los bordes de soldadura que forman el arco hacia la unión de soldadura.
  • Consumibles Electrodos que conducen electricidad al arco pero también se derriten en la soldadura como material de relleno.
  • Convexas Curvatura hacia afuera como el exterior de un círculo o esfera.
  • Convexidad Excesiva Distancia desde la cara de la soldadura perpendicular a una línea que une los bordes de soldadura que forman el arco hacia afuera de la unión de soldadura. La convexidad en exceso posee un mayor potencial de falla de la soldadura, ocasionando rajaduras longitudinales y rajaduras de cráter.
  • Corte Ranura derretida en el metal base en el borde de la soldadura o la raíz de soldadura que se deja sin llenar por el metal de soldadura. La ranura concentra tensión en la soldadura y podría ser un defecto si está fuera de las tolerancias de la pieza.
  • Defecto Irregularidad en la composición especificada y esperada de una soldadura que excede las tolerancias de diseño de la pieza. Un defecto es una continuidad rechazable.
  • Discontinuidad Irregularidad en la composición especificada y esperada de una soldadura. Una discontinuidad no siempre es un defecto.
  • Distorsión Desfiguración que señala que una unión de soldadura no se preparó correctamente.
  • Especificaciones Parámetros de diseño que establecen los límites de desviación aceptable para la aplicación destinada de una pieza. 
  • Examen No Destructivo Evaluación de una soldadura o material a soldar, que no afecta la capacidad de servicio de la soldadura o material. El examen no destructivo es menos costoso porque la pieza no se destruye.
  • Fusión Con Perforación Refuerzo visible de una raíz de soldadura que ocurre cuando una unión se suelda desde sólo un lado.
  • Fusión Incompleta Falta de integración completa entre el metal de soldadura y los cordones adyacentes de soldadura. La fusión incompleta es causada por una técnica defectuosa del operador, la preparación inadecuada del metal base, calor insuficiente en la soldadura, falta de acceso a cordones adyacentes y diseño inadecuado de la unión.
  • Inclusión De Escoria Discontinuidad ocasionada por la disolución mutua del flujo e impurezas no metálicas en algunos procesos de soldadura. La inclusión de escoria puede afectar la fortaleza e integridad de una soldadura en su aplicación final.
  • Llenado Insuficiente Extensión de una cara de soldadura o superficie de la raíz de una soldadura de ranura por debajo de la superficie adyacente del metal base. El llenado insuficiente resulta de la falla del operador en llenar por completo la unión de soldadura.
  • Pasada De Raíz Primera capa de una soldadura de capas múltiples. La pasada de raíz es la capa más crítica de una soldadura porque es susceptible a la inclusión de escoria y rajaduras.
  • Penetración Excesiva Discontinuidad caracterizada por un exceso de metal de soldadura en el lado posterior de la unión. El calor excesivo, el movimiento lento y la mala alineación de las uniones pueden ocasionar una penetración excesiva.
  • Penetración Incompleta Discontinuidad caracterizada por un área no penetrada y no fundida en una unión que ocurre cuando el metal de soldadura no se extiende por el espesor de la unión. La penetración incompleta puede resultar del calor de soldadura insuficiente, diseño inadecuado de la unión y control lateral inadecuado del arco de soldadura.
  • Plano De La Pieza Documento que incluye las especificaciones de la producción de una pieza.
  • Porosidad Discontinuidad caracterizada por la aparición de pequeños vacíos o burbujas en un cordón de soldadura, resultante de gases atrapados en el material. La porosidad excesiva puede debilitar una soldadura.
  • Puntos De Retención Puntos predeterminados de detención en el proceso de fabricación en que la soldadura se debe inspeccionar. Los puntos de retención se usan entre pasadas de soldaduras de capas múltiples para asegurar que una soldadura se limpie correctamente entre pasadas.
  • Raíz De La Soldadura Punto en que la parte posterior de una soldadura cruza las superficies del metal base.
  • Rajadura Discontinuidad caracterizada por una rotura o brecha en la superficie de una soldadura. Las rajaduras se pueden clasificar en longitudinales, transversales, de cráter y de zona afectada por el calor.
  • Rajadura De Cráter Brecha o rotura en la superficie de una soldadura que ocurre en el cráter de una soldadura porque la soldadura se terminó incorrectamente. Las rajaduras de cráter también se denominan rajaduras de estrella.
  • Rajadura De Línea Central Brecha o rotura en la superficie de una soldadura paralela al eje de soldadura que puede estar a lo largo de la línea central de soldadura o cerca del borde de la soldadura. La rajadura de línea central también se denomina rajadura longitudinal.
  • Rajadura De Zona Afectada Por El Calor Brecha o rotura fría en la superficie de una soldadura que se forma en la zona afectada por el calor de un metal base. Las rajaduras en las zonas afectadas por el calor también se denominan rajaduras inferiores al cordón.
  • Rajadura Longitudinal Brecha o rotura en la superficie de una soldadura paralela al eje de soldadura que puede estar a lo largo de la línea central de soldadura o cerca del borde de la soldadura. La rajadura longitudinal también se denomina rajadura de línea central.
  • Rajadura Transversal Brecha o rotura en la superficie de una soldadura perpendicular al eje de soldadura que se puede completar dentro del metal de soldadura o puede extenderse desde el metal de soldadura en el metal base. El exceso de hidrógeno, un metal de soldadura demasiado fuerte y altos niveles de tensión residual generan rajaduras transversales.
  • Rajaduras De Estrella Brechas o roturas en la superficie de una soldadura que ocurre en el cráter de una soldadura porque la soldadura se terminó incorrectamente. Las rajaduras de estrella también se denominan rajaduras de cráter.
  • Rajaduras Inferiores Al Cordón Brechas o roturas frías en la superficie de una soldadura que se forman en la zona afectada por el calor de un metal base. Las rajaduras inferiores al cordón también se denominan rajaduras en zonas afectadas por el calor.
  • Refuerzo Excesivo Uso de más metal de soldadura que el necesario para llenar una unión de soldadura de ranura. El refuerzo excesivo crea altas concentraciones de tensión en los bordes de la soldadura.
  • Salpicadura De Soldadura Pequeñas partículas de material no metálico que son despedidas durante la fusión de la soldadura y los metales base. La salpicadura de soldadura se considera una discontinuidad seria si interfiere con la capacidad de servicio de la pieza o con las operaciones adicionales, como la pintura.
  • Soldadura De Fileteado Tipo de soldadura de forma triangular y que une dos superficies en ángulos rectos entre sí en una unión superpuesta, unión en T o unión de esquina. Las soldaduras de fileteado son los tipos más comunes de soldadura.
  • Sopladura De Arco Condición producida por la interacción de una corriente eléctrica y el campo magnético que induce la corriente. La sopladura de arco puede causar salpicadura en exceso, fusión incompleta y porosidad.
  • Superposición Prominencia de metal soldado no fundido más allá del borde de la soldadura o la raíz de soldadura. La superposición es siempre inaceptable en una pieza soldada.
  • Temperatura De Interpaso Rango específico de temperatura del material de base. La temperatura de interpaso no debe caer por debajo de la temperatura de precalentamiento.
  • Tensión Interna Fuerza desde el interior del material de un objeto que intenta deformar ese objeto. En una soldadura, la tensión interna es ocasionada por la expansión y contracción térmica cuando el metal de soldadura se enfría y solidifica.


SOLDADURA GTAW Ó TIG PRIMER ANÁLISIS

SOLDADURA GTAW Ó TIG PRIMER ANÁLISIS 


La soldadura mediante arco de gas tungsteno (GTAW) suele denominarse soldadura TIG. Se trata de un proceso de soldadura de alta calidad utilizado habitualmente. La soldadura TIG se ha convertido en una elección habitual cuando se requiere una soldadura de precisión y de alta calidad.
En la soldadura TIG se forma un arco entre un electrodo de tungsteno inconsumible y el componente a soldar. Se aplica gas a través del soplete para proteger el electrodo y fundir el baño de fusión de la soldadura. Si se utiliza un alambre o varilla de metal o de aportación, se añade al baño de fusión de la soldadura.
Los gases protectores que suelen usarse son el argón, el argón con hidrógeno y el argón con helio. Suele añadirse helio para incrementar la entrada de calor (aumentando así la velocidad o la penetración de la soldadura). El hidrógeno genera soldaduras de aspecto más limpio y también incrementa la entrada de calor. Sin embargo, el hidrógeno puede provocar porosidad o fisuración por absorción de hidrógeno.
Como todos los procesos, tiene tanto ventajas como desventajas.


Ventajas:
-Soldaduras de calidad superior
-Las soldaduras pueden realizarse con o sin metal de relleno
-Control preciso de las variables de soldadura (calor)
-Bajo coste en comparación con procesos como la soldadura mediante haz de electrones o mediante láser


Desventajas:
-Requiere una mayor destreza por parte del soldador que la soldadura MIG o la soldadura de unión
-Índices de deposición más bajos
-Nos especializamos en la soldadura TIG de precisión de aleaciones de níquel (incluidas las de Hastelloy, Inconel y Monel), acero inoxidable, aleaciones de aluminio y la mayoría de aceros tratables con calor. La soldadura mediante fusión de secciones delgadas a partir de los 0,1 mm y la soldadura de relleno de secciones gruesas nos permiten procesar una amplia variedad de aplicaciones de productos.
Muchos de nuestros operadores aplican los últimos estándares europeos.
Las barreras se fabrican usando el proceso de soldadura TIG


SOLDADURA HÍBRIDA LASER-MAG

Soldadura láser-MAG


La soldadura híbrida por láser-MAG es un tipo de soldadura que combina los principios de la soldadura por láser y la soldadura por arco. Se comenzó a utilizar en la década de 1970, pero sólo recientemente ha sido utilizada en aplicaciones industriales. Hay tres tipos de procesos de soldadura híbrida: de láser y arco TIG, de láser y arco de plasma y de láser y arco MIG(MAG).

Este último es el más utilizado en la industria y se conoce comúnmente como soldadura por láser híbrido.


La soldadura híbrida por láser no sólo requiere un láser de alta potencia, sino también un haz del mismo de alta calidad para obtener la necesaria profundidad de soldadura. Se utilizan una gran variedad de tipos de láser, como el de Nd-YAG, en el que la luz láser puede ser transmitida a través de una fibra de vidrio enfriada por agua, proyectándose el haz sobre la pieza a soldar mediante colimadores ópticos. El láser de dióxido de carbonotambién se puede utilizar cuando el haz se transmite por medio de lentes y espejos.

Para soldar objetos metálicos, el rayo láser está enfocado para obtener intensidades de más de 1 Mw /Cm2. Cuando el rayo láser incide sobre la superficie del material, este se calienta hasta la temperatura de vaporización y forma una cavidad. Esto hace que el cordón de soldadura tenga una gran profundidad y anchura.

La densidad de energía del arco MAG es de poco más de 100 Kw /Cm2. La combinación del láser y del arco MAG proporcionan un aumento de la profundidad de penetración de la soldadura y de su velocidad de avancesobre la pieza.


La absorción de la
radiación láser depende de la temperatura de la superficie de la pieza. Antes del proceso de soldadura por láser de piezas de aluminio, para evitar la reflectancia inicial, se precalienta el material. Después de conseguida la temperatura de vaporización, casi toda la energía del láser pasa a la pieza a soldar. En la soldadura con láser híbrido, utilizando soldadura MAG, la vaporización tiene lugar no sólo en la superficie de la pieza, sino también en el alambre de relleno, de forma que está disponible más cantidad de vapor de metal para facilitar la absorción de la radiación láser.


Con estos equipos se pueden soldar materiales diversos como acero, acero inoxidable, aluminio, cobre, níquel, inconel, titanio y circonio.


En Suecia, la primera aplicación industrial de HLAW se inició en la primavera de 2005 enDuroc Rail AB en Luleå, con equipos láser de CO2 de 20 Kw de potencia para soldar chapas de acero de alta resistencia para coches de ferrocarril. Los equipos utilizados fueron desarrollados porNORHYB.


Equipo de soldadura híbrida láser Fronius.


En el 2006 ESAB presentó en la feria IMTS sus nuevos equipos desoldadura híbrida de láser y arco (HLAW). La soldadura híbrida combina una penetración profunda de la soldadura, mayores velocidades y una baja entrada de calor en la pieza, lo que supone reducir las deformaciones.


El 14 de abril de 2011 los científicos e ingenieros de GE dieron a conocer en la sede de la empresa Global Research de Niskayuna (Nueva York) sus equipos de soldadura de arco híbrido láser (HLAW) más potentes.

Con estos equipos de 20 Kw de potencia se pueden soldar aceros de dos centímetros y medio de grosor en una sola pasada, frente a los seis cordones necesarios con tecnologías tradicionales y planchas de acero de 12 mm de grosor a una velocidad 6 metros por minuto. Utilizando estos equiposHLAW se aumentará la velocidad a la que se fabrican los productos industriales en el futuro.

Por ejemplo, si se hubiesen utilizado estos equipos para soldar el portaaviones USS Saratoga se habrían ahorrado 800 toneladas de electrodos y reducido el tiempo de soldadura en un 80%. Esta tecnología se podrá utilizar en la industria del petróleo y el gas, la generación de energía, la industria aeronáutica y el ferrocarril.


jueves, 6 de junio de 2013

¿QUE ES UN SOLDADOR OXHIDRICO ?

¿QUE ES UN SOLDADOR O GENERADOR OXHIDRICO?


Aparato que se basa en la descomposición electrolítica del agua destilada, produciendo de forma automática la cantidad exacta de combustible (hidrógeno) y carburante (oxígeno) que se precisa en la boquilla, obteniendo de esta forma una combustión completa y limpia, gracias a un sistema automatizado de control de la electrolisis.
Características:
Elimina el peligro de las bombonas de gas a presión.
Solamente precisa agua destilada y corriente eléctrica.

 No precisa de instalación permanente, siendo sencillo su desplazamiento por su reducido peso.
Costo varias veces inferior en comparación con otros gses, así como la disminución del tiempo de calentamiento en zonas pequeñas y muy localizadas.

Elementos de seguridad incorporados: filtros anti-retroceso de la llama, sistema mecánico-automático de seguridad, regulación automática y constante del caudal de gas.

Carcasa en acero inoxidable.

Sistema electrónico de indicación del nivel del líquido electrolítico.

Filtro antirretroceso integrado.

Control automático de la presión de trabajo.

Instrumentación analógica de potencia.

niveles de potencia ajustable.

Accesorios compatibles con otros fabricantes.


lunes, 3 de junio de 2013

COMO SOLDAR HIERRO Y ACERO CON FORJA Y FRAGUA


¿COMO SOLDAR?

Aunque en los tiempos que corren la soldadura oxiacetilenica mas conocida por soldadura autógena, así como la eléctrica, llega a todas las regiones del país, sucede muchas veces que en talleres caseros o de los establecimientos rurales, que cuentan con fragua para trabajos de emergencia, puede presentarse el caso de tener que soldar trozos de hierro o acero. Sean éstos varillas o piezas rotas que se necesitan unir, tales como podrían ser las llantas de las ruedas de un sulki, las piezas rotas de un arado, la charnela de una tranquera, etc., etc., que nosotros mismos podemos, soldar perfectamente con la ayuda de la fragua y de los elementos que más adelante indicaremos. La técnica de como soldar hierro y acero con fragua es un oficio rentable en estos tiempos.


Explicación de como soldar hierro y acero con fragua:


Si bien esto que vamos a explicar no es cosa nueva ni desconocida, es, sin embargo, de gran utilidad, a pesar de que su conocimiento y práctica se va perdiendo poco a poco, desalojado por el soplete oxhídrico, o sea la "autógena", que resuelve estos problemas con gran rapidez y eficacia. Pero lo que más se tiene en cuenta, cuando se hace la soldadura bajo el punto de vista comercial, es siempre el tiempo insumido por la mano de obra, que es lo que más cuesta en la actualidad.

En razón de lo que dejamos expuesto, sólo recomendamos la aplicación de la soldadura con la fragua para aquellos trabajos caseros en los cuales la mano de obra está representada por el propio ejecutor e interesado que no cuenta con equipos de soldadura autógena, y para el cual ejecutar estos trabajos le proporciona una economía y una satisfacción, en la que no entra en la cuenta el tiempo empleado para llevarla a cabo.


Los elementos necesarios son pocos, y como ya hemos dicho, se encuentran casi siempre en los pequeños talleres de aficionados y se reducen a una fragua chica, para quemar carbón fuerte y coke o carbón de piedra, una bigornia o yunque de herrero, algunas pinzas o tenazas de herrero y una maza o martillo de tamaño apropiado; todo lo cual ilustramos en las figuras adjuntas.


Para efectuar las soldaduras se calientan en la fragua las partes a soldar, hasta que las mismas tomen la temperatura del rojo naranja brillante, sin pasar al rojo blanco cuando se trata de piezas de acero, pues a esta temperatura el hierro aguanta, pero el acero corre peligro de tomar el estado llamado por los forjadores "temperatura del sudante" muy próxima al punto de fusión y que puede romper la pieza al forjarla.

A temperaturas elevadas, el acero y el hierro toman activamente el oxígeno del aire, oxidándose superficialmente formando películas como hojaldre, negras, constituidas por óxido de hierro y nitruro de hierro. Si el metal al calentarse no formara estos compuestos superficiales y apareciera al rojo limpio y libre de óxidos, el simple contacto de las partes y unos cuantos golpes de martillo o de maza, según el grosor y tamaño de las piezas, serían suficientes para provocar una soldadura fuerte y sólida; pero estas películas de óxido se lo impiden, y aunque momentáneamente se eliminen raspando el metal vuelven a formarse instantáneamente mientras el hierro se mantenga caliente.


Todos estos obstáculos e inconvenientes se contrarrestan con el uso de elementos decapantes y fundentes al mismo tiempo. Entendemos por decapantes a los compuestos químicos que desoxidan la superficie del metal y al mismo tiempo forman compuestos que cubren el metal aislándolo del contacto con el aire, sea por la momentánea formación de gases o de sales, y llamamos fundentes a los compuestos químicos que tienen la propiedad de bajar el punto de fusión de los metales.


Son varios los cuerpos químicos que gozan de estas cualidades, figurando entre ellos en primer término el bórax, conocido desde los tiempos remotos por los plateros con el nombre de "atincar"; el ácido bórico, el cloruro de amonio (sal de amoniaco), el ferrocianuro de potasio, el anhídrido silícico y otros, son colaboradores eficientes para estos trabajos. El anhídrido silícico, vulgarmente conocido por arena, es, en frío, un cuerpo indiferente; pero a altas temperaturas actúa como un ácido al contacto con los metales ferruginosos formando silicatos de hierro.

Aprovechamos, entonces, las propiedades de estos cuerpos para preparar pequeñas placas para soldar el hierro y el acero; dichas placas tendrán la forma de rectángulas de 1 x 2 cm. de lado, y un milímetro a dos de espesor, y estarán compuestas por los elementos decapantes y fundentes que daremos, retenidos por una armazón compuesta por tejido muy fino de alambre de hierro, de los usados para tamices, de malla compacta sin galvanizar y libre de oxidación. :;„>,

En una de las tantas casas comerciales que en esta capital venden tejidos de alambre, compramos un pedazo de esta tela metálica y preparamos una plancha de hierro pulido de 20 x 20 cm. o de 20 x 10 cm. indistintamente, dándole un margen de 3 mm. en rededor para doblarlo formando una bandeja. Encuadramos dentro de esta superficie un trozo de tela metálica, de iguales dimensiones y preparamos, el fundente y decapante que formará las placas junto con la tela, y cuya fórmula y proporciones van a continuación:


Todos estos componentes, bien pulverizados y pasados por un tamiz para conseguir una buena mezclarse introducen en un recipiente de hierro fundido, bien limpio, y se lleva al fuego. Recomendamos muy especialmente no usar para esto recipientes de barro cocido ni de hierro enlozado, pues son activamente atacados en caliente por esta mezcla.

Cuando se calienta la mezcla podremos observar que por la acción del calor el bórax se hincha, formando globos que luego, se reducen; esto se debe, a que pierde el agua de cristalización, y después se reduce al estado de bórax fundido anhidro. Será suficiente que se haya fundido el bórax y la sal de amoníaco (cloruro de amonio), para provocar la unión de los demás elementos, y después de remover el preparado volcamos todo sobre la plancha de hierro conteniendo el tejido metálico, como explicamos anteriormente. Enfriada la masa nos será fácil cortar las placas calentando al fuego la hoja de un cuchillo viejo y marcando las placas en las medidas ya indicadas para después cortarlas con una tijera de hojalatero.

Las pastillas obtenidas de 2 x 1 cm. nos servirán para soldar el hierro con el acero o hierro con hierro, o acero con acero indistintamente, calentados a la temperatura del rojo naranja; para ello, teniendo la bigornia cerca de la fragua y las tenazas y martillos a mano, ponemos las piezas a caldear, y cuando toman la coloración indicada se retiran del fuego y afirmándose en la bigornia, se coloca rápidamente una plaquita de manera que cubra bien la parte a unir y encimando las piezas entran en funcion los componentes de la plaquita reblandeciendo el metal; sin pérdida de tiempo se comienza machacando el metal con un oportuno martillado, efectuado con el acierto y tacto necesarios para evitar el deslizamiento de ambas piezas, para lo cual las mantenemos firmemente con las tenazas de fragua. Cuando con los primeros golpes hemos conseguido la soldadura de unión, llevamos nuevamente al fuego las piezas calentándolas al "rojo blanco oscuro", en cuyo momento se apartan del fuego y martillan en la bigornia con golpes suaves al principio, y más enérgicos y seguidos a medida que se va enfriando, terminando el forjado como es de práctica con la corrección de pequeñas deformaciones.

En ningún caso, en que se practiquen estas soldaduras, es conveniente pasar de las temperaturas indicadas por coloración del metal, especialmente en el acero que puede alterar sus condiciones por variación de su contenido en carbono; también puede suceder que al rojo blanco las placas se quemen antes de haber conseguido la soldadura, anulando la verdadera función que deben realizar. Igualmente podrá suceder, en el caso de un calentamiento insuficiente, que la unión no teme la debida fuerza de una soldadura bien hecha.

Como en todos los casos, una pequeña práctica para “tomar la mano" y una observación inteligente nos hará apreciar las verdaderas bondades de este preparado en pastillas para la soldadura por caldeo a la fragua. Y para terminar, diremos que el mismo preparado en polvo puede usarse en los casos de uniones que, por su tamaño o conformación, no permitan, el uso de las placas fundentes.


COMO SOLDAR ALUMINIO CON ESTAÑO


COMO SOLDAR ALUMINIO CON ESTAÑO


Ante todo debo decir que algunas cualidades en el momento de soldar su superficie son:

  •  la facilidad de disipar el calor, (por eso es uno de los materiales preferidos para construir disipadores) nos juega en contra. 


  • también la rapidez con que se oxida, cosa que es interesante para otros usos, no en el caso que nos ocupa.


  • Debemos hacernos primeramente de un soldador grande, depende del espesor de la pieza, pero diría que un cautin de 1000 vatios tipo lapiz de los utilizados para soldar radiadores seria perfecto.


  • Se puede probar con alguno de menos watts u otro tipo. 


  • También se puede usar un soplete de gas como ayuda, calentando pero no muy cerca del lugar a soldar.


El asunto es que el elemento a soldar tiene que estar bien caliente pero no demasiado.

Nunca medí la temperatura pero si pensamos que en 180 ºC más o menos funde el estaño, la temperatura deberá de estar dentro de eso, considerando la disipación. Además no se debe quemar la pieza por cuestión que veremos mas adelante.

Por supuesto el cautin tiene que estar bien limpio y estañado. Limpiar la superficie del aluminio en el lugar a soldar con tela esmeril, lijandola o limándola.

Inmediatamente de esto, cubrir con una buena capa de ACEITE liviano, aplicar calor con el soldador frotando con el mismo mientras se aplica el estaño, si el aluminio logra la temperatura adecuada, se verá cubrirse de estaño. Se logran excelentes resultados en la práctica.

Aclaro que el uso del aceite, aunque parezca un contrasentido, pues siempre se dice que las superficies a soldar con estaño tienen que estar "libres de óxido y grasitud". En este caso esa premisa no vale para el aluminio, y el aceite se utiliza principalmente para que, al calentar el aluminio, no se oxide antes de que el estaño se deposite, de igual manera puede utilizarse parafina de vela obteniendo los mismos resultados.


sábado, 1 de junio de 2013

COMO SOLDAR CON ESTAÑO Y PLOMO

La soldadura blanda al estaño es el procedimiento más usado para unir piezas de metal, cuando las exigencias respecto a la resistencia mecánica son limitabas. Se puede ligar de esta manera chapas delgadas, alambres y toda clase de piezas metálicas similares, con resultados completamente satisfactorios, pues sus junturas quedarán impermeables tanto para el aire como para los líquidos corrientes. Lo mismo en la casa que en el jardín se utilizan muchas accesorios y útiles, fabricados de hojalata. Estos se pueden componer relativamente fáciles con soldaduras al estaño, en caso de que se deterioren en alguna parte. Para la unión de dos piezas de hojalata se usa estaño para soldaduras que en realidad es una aleación de este metal y de plomo en proporciones variables. Según los objetos a soldar y el como soldar se elige el tipo más apropiado, pues las varitas, en las que viene, llevan marcado el porcentaje de contenido de plomo.


EL PROCEDIMIENTO DE COMO SOLDAR ESTAÑO Y PLOMO.

El procedimiento a seguir sobre como soldar con estaño y plomo es bastante sencillo y exige el uso de pocas herramientas. Ante todo se necesita un soldador, que es un pedazo de cobre, generalmente en forma de martillo, afirmado en una vara de hierro, que termina en un mango de madera; y además un raspador, limas de corte grueso y mediano, tela de esmeril o papel de lija de diferente graduación.


Cuando hay que remendar una parte defectuosa, hay que cerciorarse primero, si bastará rellenar y tapar solamente la abertura con el estaño fundido por medio del soldador, o si hay que reforzarla con un parche más o menos grande, para estar seguro que resistirá satisfactoriamente en el uso normal. Para conseguir una soldadura buena hay que limpiar primero el lugar defectuoso, raspando y limando sus alrededores y refregándolo luego con un pedacito de tela de esmeril. En seguida se lo unta con un mordiente, empleando una pluma del ala de una gallina o también un pincel viejo. El mordiente se puede preparar, disolviendo en ácido clorhídrico trocitos de zinc, hasta que no se desprendan más burbujas, utilizando un frasquito de boca ancha. Hay que proceder con cuidado para evitar salpicaduras del ácido o una rotura casual del recipiente por la elevación de temperatura de la solución. Se emplea mordientes o fundentes de distintas clases en la soldadura de todos los metales, bastando para la unión de piezas de chapa de zinc el ácido clorhídrico diluido, mientras para soldar alambres de cobre de instalaciones y aparatos eléctricos se usa exclusivamente resina.


COMO SOLDAR ESTAÑO Y PLOMO SIN PROBLEMAS.

Para efectuar la soldadura sin tropiezos, el soldador debe ser lo suficiente caliente como para fundir fácilmente el estaño y mantenerlo en este estado, mientras se lo reparte en el lugar respectivo. Se entiende que la parte del martillo de cobre en contacto con el estaño, estará completamente limpio, so pena que el estaño no quede adherido a la misma. Por eso se procurará tener el chaflanado siempre bien estañado. Esto se consigue frotando el soldador, una vez calentado a punto, en un pedazo de "piedra de amoníaco", haciéndole derretir al mismo tiempo un poco de estaño, que formará una gotita brillante. Esta se adhiere fácilmente al cobre si la superficie está limpia, debiéndose repetir la operación en caso necesario, después de limarla, hasta que aparezca el color normal del cobre.


COMO SOLDAR ESTAÑO Y PLOMO EMPEZAR.

Preparado el soldador, se empieza a cubrir con estaño los bordes de la perforación, que hay que cerrar. Se pasa el soldador caliente por la piedra de amoniaco y se aprieta la punta de la varita de soldadura contra el bisel del martillo con el que se recorre, los bordes, derritiéndose un poco de estaño. Este se va extendiendo en una capa delgada, donde el soldador calienta la hojalata, previamente limpiada y untada con un fundente. Se termina, cerrando el agujero con una gota que unirá los bordes estañados y se alisa cuidadosamente con el soldador calentado nuevamente. En caso de tener que aplicar un parche, por ser demasiado grande la perforación para rellenarla directamente con el metal fundido por medio del soldador, conviene estañar también los bordes del pedazo de hojalata que se piensa usar para este fin, antes de colocarlo en su lugar. Lo mismo vale cuando hay que soldar los bordes de dos chapas, pues pasando entonces el soldador bien caliente encima de los mismos, se vuelve a derretir la capita de estaño, uniéndose las piezas con toda facilidad. En una segunda pasada se retuerza el remiendo, haciendo correr un poco más de estaño a lo largo de los bordes del parche y alisándolos con la superficie adyacente. Terminado el trabajo, hay que sacar los vestigios del mordiente, que habrán quedado en las piezas soldadas, lavándolas con agua.


RECOMENDACIONES DE COMO SOLDAR ESTAÑO Y PLOMO.


En ciertos casos es posible prescindir del uso del soldador, para unir piezas delgadas de hojalata, latón, cobre o bronce. En las casas del ramo hay una pasta, bajo el nombre de "Tinol" que viene preparada ya, compuesta de fundente y estaño. Untadas con la misma las partes a soldar, se las mantiene sobre una llama, que con ayuda de unos alicates en la posición deseada, hasta que se haya derretido completamente el estaño. Entonces se las retira del calor con cuidado y espera que se enfríen lo suficiente, para que la soldadura no se despegue cuando se sueltan las piezas. El procedimiento resulta muy sencillo y cómodo, pero tiene naturalmente una aplicación limitada. Para soldaduras de accesorios de radio se prefiere, en lugar de las varitas de soldadura corriente, un tipo cuyo punto de fusión es un poquito más bajo. Esta clase viene preparada en forma de alambre o mejor dicho de un cañito, pues lleva en el centro un fundente de composición resinosa; que facilita aún más las soldaduras. Esto se apreciará especialmente cuando se trata de unir piezas delicadas.

Una buena soldadura de aluminio, hierro y acero ya es más difícil y en la mayoría de los casos es preferible recurrir a los talleres que se especializan en esta clase de trabajos de como soldar.


Twitter Delicious Facebook Digg Stumbleupon Favorites More

 
Design by Free WordPress Themes | Bloggerized by Lasantha - Premium Blogger Themes | Bluehost